اخبار و مقالات
ارتباط درایو با PLC

ارتباط درایو با PLC از طریق شبکه Profibus
بررسی جامع نحوه اتصال درایوهای صنعتی به کنترلرهای PLC، مقایسه سیمکشی مستقیم با بستر شبکه، الزامات نصب کابل شیلددار، و راهکارهای غلبه بر نویزهای الکترومغناطیسی.
روشهای اتصال درایو به PLC
ارتباط و کنترل درایوهای صنعتی توسط کنترلکنندههای منطقی برنامهپذیر (PLC) عمدتاً به دو شیوه متداول انجام میگیرد: اتصال مستقیم سختافزاری (I/O) و ارتباط از طریق پروفیباس (Profibus) یا سایر بسترهای شبکه صنعتی.
۱. روش اتصال مستقیم (Hardwired)
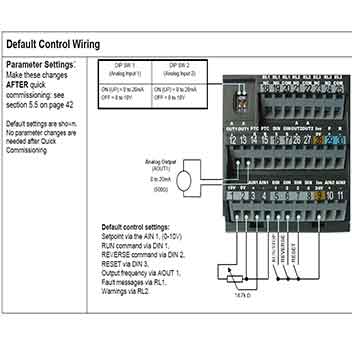
در این حالت، فرمانهای کنترلی از کارتهای خروجی دیجیتال و آنالوگ PLC به ترمینالهای ورودی درایو ارسال شده و سیگنالهای بازخوردی درایو مستقیماً به کارتهای ورودی دیجیتال و آنالوگ PLC سیمکشی میشوند. شکل زیر نمونه این اتصال را برای درایو معتبر Micromaster زیمنس نشان میدهد:

شرح اتصالات و ترمینالهای شکل ۱. ۴:
- DIN1: ورودی دیجیتال برای صدور فرمان روشن/خاموش (On/Off)
- DIN2: ورودی دیجیتال جهت تغییر جهت چرخش موتور (Direction)
- DIN3: ورودی دیجیتال به منظور تایید و رفع خطا (Fault Acknowledge)
- ورودیهای +ADCl و -ADCl: اتصال به سیگنال آنالوگ جهت تعیین مرجع سرعت (Speed Reference)
- ترمینالهای ۱۲ و ۱۳: خروجی آنالوگ درایو برای نمایش سرعت واقعی به سیستم کنترل
چالش توسعهپذیری: کنترل درایو بدون PLC نیز با شستی و پتانسیومتر مقدور است؛ اما در صورت استفاده از PLC، برای یک درایو به ۳ کانال دیجیتال، ۲ کانال آنالوگ و حداقل ۷ رشته سیم نیاز است. اگر ۳۰ درایو در خط تولید وجود داشته باشد، حجم کابلکشی، سینیگذاری و تعداد کارتهای I/O سمت PLC به طرز چشمگیری افزایش مییابد.
۲. اتصال از طریق شبکههای صنعتی (Profibus-DP)
در این شیوه، بر روی هر درایو یک کارت یا اینترفیس شبکه تعبیه میشود. تمام فرامین کنترلی PLC و تمامی وضعیتها و فیدبکهای درایو تنها از طریق یک کابل شبکه تکزوج تبادل میگردند. در خطوط بزرگی که تعداد درایوها زیاد بوده و فواصل طولانی است، این رویکرد به شکل چشمگیری هزینههای کابلکشی، سینیگذاری و سختافزار PLC را کاهش میدهد.


مزایای استفاده از شبکه صنعتی
- کاهش محسوس حجم کابلکشی و اتصالات تابلو
- کاهش قطعی تعداد کارتهای I/O در رک PLC
- سهولت در ارتقا و توسعه سیستم بدون کابلکشی مجدد
- عیبیابی سریع از طریق کدهای خطای ارسالی به PLC
- ارسال و دریافت همزمان فرامین، فیدبک سرعت، گشتاور و جریان
- قابلیت خواندن و تنظیم پارامترهای داخلی درایو از راه دور
محدودیتها و معایب
- وابستگی تمام درایوها به سلامت خط اصلی کابل شبکه
- آسیبپذیری کابلهای مسی نسبت به نویز شدید فرکانسی درایوها
- نیاز به دانش فنی تخصصی در تنظیم Baud Rate و Termination
سختافزار مورد نیاز برای اتصال درایو به Profibus
برای اتصال درایو به شبکه از ماژولهای اینترفیس اختصاصی استفاده میشود. این ماژولها بسته به شرایط محیطی در دو نوع خروجی الکتریکی (کابل مسی) و خروجی نوری (فیبر نوری) ارائه میشوند. با توجه به اینکه درایو و کابل قدرت متصل به آن منبع قوی نویز فرکانسی هستند، ارتباط فیبر نوری امنیت داده بالاتری دارد. در صورت استفاده از پورت مسی، میتوان با مبدلهای OLM ،OBT و OLP شبکه را به فیبر متصل نمود.

نکات کلیدی نصب و استاندارد کابلکشی
| پارامتر فنی | استاندارد الزامی | توضیحات و دلیل مهندسی |
|---|---|---|
| نرخ انتقال (Baud Rate) | معمولاً تا 1.5 Mbps | نرخ مجاز در فایل GSD درایو قید شده و در HW Config تنظیم میشود. |
| حداقل طول کابل بین دو Node | حداقل ۱ متر (1 Meter) | حتی در صورت نزدیک بودن درایوها در یک تابلو، کابل کمتر از ۱ متر به دلیل تطبیق امپدانس ممنوع است. |
| فاصله در تابلو (Drive & PLC) | جداسازی فیزیکی | توصیه میشود در دو پنل مجزا یا با تیغه حائل شیلد فلزی جدا شوند. |
| فاصله کابل دیتا و قدرت | حداقل ۲۰ تا ۳۰ سانتیمتر | کابل قدرت و پروفیباس نباید موازی هم باشند؛ ترجیحاً روی دو سینی کابل مجزا با درپوش هدایت شوند. |
استانداردهای شیلد و ارتینگ در پروفیباس
اتصال نادرست شیلد به زمین اصلیترین دلیل خطاهای ناشناخته در شبکههای درایو است:
- شیلد دو طرفه در زمین همپتانسیل: استاندارد پروفیباس ارت کردن شیلد در هر دو سمت را پیشنهاد میکند؛ مشروط بر اینکه سیستم ارت کارخانه کاملاً همپتانسیل باشد. عدم همپتانسیلی باعث عبور جریان گردشی و گرم شدن شدید کابل میشود.
- بستن شیلد با کلمپ مناسب: روکش کابل در بدنه تابلو باید به میزان کافی باز شده و با بست رسانا (EMC Clamp) مستقیماً روی ارتبار نصب گردد.
- فواصل بیش از ۵۰ متر: در فواصل طولانی توصیه میشود یک سمت مستقیماً ارت شده و سمت دیگر از طریق یک شبکه فیلتر RC متصل گردد تا از ایجاد جریانهای گردشی ناخواسته ممانعت شود.


مورد عملی و عیبیابی تجربی: خطای F0070 در میکرومستر
در یک پروژه کاربردی، به محض اعمال سرعت و استارت موتور، درایو قطع شده و خطای F0070 (قطع ارتباط شبکه) روی صفحه BOP نمایش داده میشد. با بررسی دقیق مشخص شد هنگام استارت به مدت ۲ ثانیه چراغ خطای شبکه CPU روشن شده و موتور متوقف میگردید.
تحلیل با دستگاه آنالایزر شبکه (Profitrace) نشان داد که تداخل ناشی از میدان مغناطیسی کابل قدرت موتور روی کابل پروفیباس باعث اختلال در بستههای دیتا شده و PLC مرتباً درخواست Diagnostic میفرستاد.
P2040 در درایو زیمنس روی 3000ms تنظیم گردید. در این شرایط، نویزهای لحظهای ۱ الی ۲ ثانیهای مانع کارکرد نشده و درایو با حفظ آخرین مقادیر معتبر، بدون ایجاد وقفه به کار خود ادامه میدهد.